Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Trys transformatorių gamybos žingsniai: apvijos, surinkimo ir testavimo istorija
Didžiojoje šiuolaikinių elektros energijos sistemų schemoje transformatoriai yra žinomi kaip elektros tinklo „širdis“. Jis tyliai stovi pastotėse, pramoniniuose parkuose ar miesto kampeliuose, tačiau atlieka pagrindines įtampos konvertavimo, energijos perdavimo ir elektros izoliavimo užduotis. Tai nematomas gyvybės kraujas, palaikantis šiuolaikinės visuomenės veikimą. Tačiau mažai kas žino, kad šios sunkios „širdies“ gimimo procesas nuo nulio – tai ne paprastas pramoninės surinkimo linijos darbas, o ilga kelionė, apjungianti tikslią fiziką, medžiagų mokslą ir ekstremalų rankų darbą. Šioje nematomoje gamybos linijoje kiekvieno transformatoriaus atsiradimas įkūnija nesuskaičiuojamų inžinierių išmintį ir amatininkų prakaitą. Nuo pakartotinio projekto brėžinių svarstymo iki galutinio gatavo produkto pristatymo priėmimo, visą gamybos procesą galima labai apibendrinti į tris tarpusavyje susijusius pagrindinius judesius – „apvija, montavimas ir bandymas“. Už šių, atrodytų, paprastų trijų žodžių, slypi didžiausias milimetro tikslumo siekis ir dešimtmečius trunkantis tylus įsipareigojimas užtikrinti energijos saugumą.
Pirma dalis: Apvija – transformatoriaus „nervo“ gimimas
Jei transformatorius lyginamas su žmogaus kūnu, tai apvijos yra jo „neuroninis tinklas“. Šis žingsnis yra viso gamybos proceso siela ir nulemia būsimą transformatoriaus veikimą ir tarnavimo laiką.
Pastovios temperatūros ir drėgmės valymo ceche techniniai darbuotojai valdo didžiules vyniojimo mašinas. Žaliava jų rankose – ne įprasti variniai laidai, o plokšti variniai laidai ar folijos juostos, kurios buvo specialiai izoliuotos. Kiekvienam apvijos sluoksniui tarp laidų reikia dėti didelio stiprumo izoliacinį popierių arba izoliacinę plėvelę, o tai tarsi uždėti stiprių „apsauginių drabužių“ sluoksnius „nervams“.
Apvija: preciziškas elektromagnetinės konversijos pynimas
Pagrindinė vyniojimo proceso paslaptis yra „tvirta, lygi ir tiksli“:
- „Tvirtas“: kiekvienas ritės apsisukimas turi tvirtai priglusti, nepaliekant jokių tarpų, o tai tiesiogiai įtakoja būsimą galios konversijos efektyvumą
- „Tolygus“: Izoliacinių medžiagų pasiskirstymas turi būti visiškai vienodas. Bet koks silpnumas gali tapti paslėptu būsimo gedimo pavojumi.
- „Tikslus“: apvijos geometrinis dydis ir apsisukimų skaičius turi atitikti milimetrus ir dešimtąsias vijų.
Transformatoriaus ritės apvija yra absoliuti elektromagnetinės energijos konversijos šerdis ir „siela“, lemianti įrangos veikimą. Apvijų proceso kokybė tiesiogiai lemia transformatoriaus elektrinį našumą, atsparumą trumpajam jungimui ir ilgalaikį veikimo patikimumą bei eksploatavimo laiką. Tai jokiu būdu ne paprastas „vyniojimo“ veiksmas, o išsamus žaidimas su elektromagnetinėmis fizinėmis savybėmis. Tai dvigubas meistro kantrybės ir įgūdžių išbandymas.
Einant į erdvias vyniojimo dirbtuves, didžiulė vyniojimo mašina lėtai sukasi tarp žemo dūzgimo. Didelio grynumo variniai laidai tvarkingai klojami sluoksnis po sluoksnio ant tikslaus izoliacinio karkaso. Aukšto dažnio arba specialiems transformatoriams proceso reikalavimai yra griežtesni. Norint įveikti „odos efektą“ ir „artumo efektą“ esant aukšto dažnio srovei (ty srovė teka link laidininko paviršiaus, dėl to padidėja atsparumas ir įkaista), meistrams dažnai reikia naudoti „Litz“ laidą, susuktą iš kelių gijų gijų, arba griežtai kontroliuoti fizinį laidininko storį. Apvijos metu įtempimo valdymas yra svarbiausias prioritetas: jei įtempimas bus per didelis, jis suplonins laidą ir net sunaikins izoliuojančią dažų plėvelę ant jos paviršiaus; jei įtempimas yra per mažas, ritė atsilaisvins ir deformuosis, o tai ne tik turės įtakos šilumos laidumo efektyvumui, bet ir sumažės mechaninis stiprumas veikiant elektromagnetinei jėgai.
Siekiant sumažinti nuotėkio induktyvumą ir pasiekti geresnį magnetinio sujungimo efektyvumą, šiuolaikiniuose transformatoriuose dažnai naudojamas „sudėtinės apvijos metodas“ arba „sandwich apvijos metodas“, tai yra, pirminė apvija yra padalinta į dvi dalis, o antrinė apvija yra sumaniai įterpta į vidurį. Be to, siekiant slopinti aukšto dažnio bendrojo režimo triukšmo trukdžius periferinei įrangai, tarp pirminės ir antrinės pusės kartais pridedamas vario folijos ekranavimo sluoksnis, kad trukdžių srovė būtų saugiai nukreipta atgal į įžeminimo laidą. Suvyniojus kiekvieną sluoksnį, būtina kloti aukštai temperatūrai atsparią poliimido juostą arba kompozitinį DMD izoliacinį popierių, kuris yra ne tik fizinė izoliacija tarp sluoksnių, bet ir pagrindinė elektros izoliacijos gynybos linija. Kaip ir didysis meistras Zhang Guoyun, susidūręs su tūkstančiais tikslių litavimo jungčių ir dešimtimis tūkstančių metrų ilgio laidų UHV keitiklio transformatoriuje, jis turi pasikliauti sumaniomis rankomis ir specialiu odiniu plaktuku, kad tiksliai kontroliuotų dešimtis tonų sveriančios ritės geometrinę paklaidą plius arba minus 1 mm. Tai ne tik didžiulis iššūkis fizinėms jėgoms, bet ir galutinė žodžio „išradingumas“ interpretacija.
Antra dalis: Surinkimas – transformatoriaus „kūno ir kaulų“ kūrimas
Jei apvija suteikia transformatoriui „nervus“, tada surinkimas turi sukurti jo „kūną ir kaulus“. Šis procesas sujungia šerdį, apvijas ir kitus komponentus į organinę visumą.
- Šerdies surinkimas:Transformatoriaus šerdis sudaryta iš sukrautų silicio plieno lakštų, plonų kaip popierius. Šių silicio plieno lakštų paviršius padengtas specialia izoliacine danga, mažinančia sūkurinių srovių nuostolius. Darbuotojai sukrauna tūkstančius silicio plieno lakštų tiksliai kaip dėlionę. Kiekviena dalis turi būti teisinga kryptimi ir turėti sandarius sujungimus. Po užbaigimo naudojamas didžiulis hidraulinis įtaisas, kuris daro dešimtis tonų slėgį, kad būtų užtikrinta, jog geležies šerdis būtų sandari ir neturi tarpų.
- Apvijos surinkimas:atsargiai uždėkite suvyniotą ritę ant geležinės šerdies kolonėlės. Šis procesas reikalauja tikslių kėlimo technikų ir didelės patirties, nes apvijų izoliacija yra labai trapi ir bet kokie įbrėžimai gali sukelti trumpąjį jungimą ateityje.
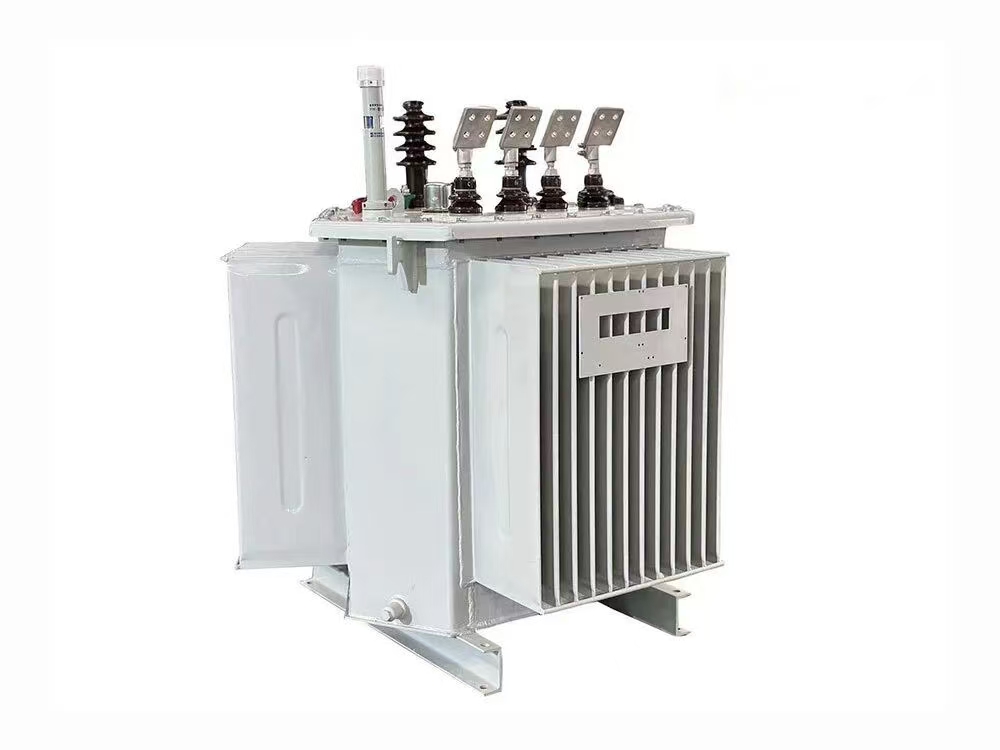
- Alyvos bako ir priedų montavimas:Alyvos transformatoriams kitas žingsnis yra suvirinti ir surinkti alyvos baką. Alyvos bakas yra ne tik konteineris, bet ir transformatoriaus „radiatorius“. Šiuolaikinės transformatorių alyvos talpyklos yra suprojektuotos su sudėtingais alyvos kanalais, kurie gali nukreipti transformatoriaus alyvą efektyviai cirkuliuoti ir išsklaidyti šilumą. Galiausiai sumontuokite įvairius priedus, tokius kaip įvorės, alyvos konservatorius, aušinimo įtaisas ir apsauginės relės.
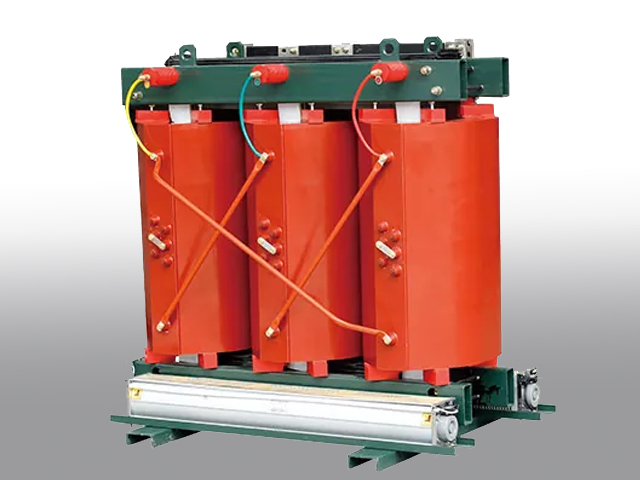
Baigus surinkti transformatorių bus atliktas esminis „krikštas“ – izoliacijos apdorojimas. Nesvarbu, ar tai būtų epoksidinės dervos vakuuminis liejimas sauso tipo transformatoriams, ar vakuuminis slėginis impregnavimas (VPI) alyvos transformatoriams, pagrindinis tikslas yra visiškai pašalinti drėgmę ir oro burbuliukus ritėse. Esant dideliam vakuumui, izoliaciniai dažai arba transformatorinė alyva gali prasiskverbti į kiekvieną mažytį tarpelį ir po sukietėjimo suformuoti tvirtą ir tankų apsauginį sluoksnį. Tai ne tik labai padidina įrangos šilumos laidumą ir efektyviai praleidžia vidinę šilumą į paviršių, bet ir efektyviai izoliuoja drėgmę ir deguonį iš išorės, apsaugo nuo izoliacinių medžiagų senėjimo ir degradacijos ilgalaikio eksploatavimo metu bei užtikrina, kad transformatorius tarnaus dešimtmečius.
Surinkimo cecho direktorius pasakojo: "Surinkimo procesas – tai ir fizinių, ir protinių jėgų išbandymas. Vidutinio dydžio transformatoriaus korpusas sveria keliasdešimt tonų, tačiau mūsų eksploatavimo tikslumo reikalavimai siekia milimetrų ribą. Ypač kai apvijos įkišamos į geležinę šerdį, pasauliečiams sunku suprasti jausmą, reikalaujantį ir jėgos, ir tikslumo."
Trečia dalis: Testavimas – „Sveikatos sertifikato“ išdavimas transformatoriui
Po pirmųjų dviejų žingsnių transformatorius pradėjo formuotis, tačiau ar jis yra „sveikas ir kvalifikuotas“ bei gali stabiliai veikti dešimtmečius į priekį, turi būti patikrinta atliekant griežtus bandymus. Šis etapas gali būti vertinamas kaip visapusiška transformatoriaus fizinė apžiūra ir „sveikatos pažymos“ išdavimas.
Kai transformatorius pagaliau nulipa nuo surinkimo linijos ir jo išvaizda pradeda formuotis, tai tikrai nėra „baigta“. Prieš pristatant jį vartotojams ir prijungiant jį prie elektros tinklo, jis turi atlikti daugybę beveik žiaurių modeliavimo bandymų. Tai paskutinis „trijų gamybos žingsnių“ – testavimo – skyrius. Ši nuoroda yra paskutinė kliūtis gaminio kokybei ir tiesiausias dizaino teorijos patikrinimas.
Įprastas tyrimas yra pagrindinis fizinis patikrinimas:
- Transformacijos santykio ir poliškumo testas: patikrinkite, ar transformatorius gali „pakeisti“ tinkamą įtampą
- Nuolatinės srovės varžos bandymas: patikrinkite, ar apvijos viduje nėra „paslėptų defektų“, pvz., nutrūkusių laidų ir prastų kontaktų.
- Izoliacijos atsparumo bandymas: transformatoriaus „izoliacijos sistemos“ būklės įvertinimas
- Tuščiosios apkrovos ir apkrovos bandymai: išmatuokite transformatoriaus "energijos suvartojimo lygį" ir "darbo efektyvumą".
Specialūs tyrimai yra giluminiai CT skenavimai:
+ Atsparumo indukcijai įtampos ir dalinio iškrovimo bandymas: tai vienas svarbiausių bandymų. Esant kelis kartus didesnei nei vardinei įtampai, ji trunka dešimtis minučių, o tuo pačiu metu naudojamas jautrus jutiklis, kuris „stebi“, ar transformatoriaus viduje negirdėti dalinio iškrovimo garsas. Bet koks nenormalus iškrovos signalas reiškia, kad izoliacijos sistemoje yra paslėptas pavojus
+ Žaibo smūgio ir veikimo smūgio bandymas: imituokite natūralaus žaibo smūgio ir elektros tinklo gedimų poveikį transformatoriui, kad patikrintumėte jo „atsparumą slėgiui“
+ Temperatūros kilimo bandymas: leiskite transformatoriui ilgą laiką veikti vardine apkrova ir išmatuokite kiekvienos dalies temperatūrą, kad įsitikintumėte, jog jis „neperkais“ pačiomis sunkiausiomis sąlygomis.
Bendra kalba už trijų žingsnių: liesumas ir išradingumas
Visas „vyniojimo, surinkimo ir testavimo“ procesas yra modernus pramonės valdymas ir tradicinės gamybos išradingumas.
Šiandieninėje transformatorių gamykloje kiekvienas procesas turi standartinę eksploatavimo instrukciją, o kiekvienas pagrindinis parametras yra registruojamas realiu laiku ir įkeliamas į MES (Manufacturing Execution System), todėl pasiekiamas visiškas proceso atsekamumas. Nuskaitę transformatoriaus QR kodą, galite pamatyti jo „viso gyvavimo ciklo profilį“ – kieno silicio plieno lakštai buvo naudojami, kas suvyniojo ritinius ir kiekvieną duomenų tašką bandymo metu.
Tačiau tuo pat metu senųjų meistrų patirtis ir sprendimas vis dar yra nepakeičiami. Pojūtis apvijos metu, erdvinis sprendimas surinkimo metu ir bandymo anomalijų priežasčių analizė. Šios „nebylios žinios“, kurių negalima visiškai kodifikuoti, vis dar yra raktas į aukštos kokybės transformatorių gamybą.
Nuo dirbtuvių iki tinklelio
Transformatoriai, kurie atliko tris „apvyniojimo, montavimo ir bandymo“ etapus ir išlaikė visus bandymus, bus kruopščiai išvalyti, nudažyti, supakuoti ir paruošti gabenimui į visas šalies dalis ir net į užsienį. Jie įsikurs pastotėje, prisijungs prie elektros tinklų ir ims tyliai saugoti dešimtmečius.
Kai mėgaujamės stabilia ir patikima elektra, mažai kas pagalvotų, kad sklandi kiekvienos elektros kilovatvalandės „kelionė“ prasideda nuo tų tikslių ir griežtų procesų transformatorių gamybos ceche. Apvija, montavimas ir testavimas – už šių trijų paprastų žodžių slypi daugybė proceso detalių, tikslios gamybos ir kruopštaus testavimo derinys bei transformatorių gamintojų kartos išlaikoma kokybė.
Šiuo metu, kai didėja priklausomybė nuo elektros, transformatorių gamybos „trijų etapų procesas“ ir toliau vystysis, įtraukdamas daugiau protingų ir ekologiškų naujų elementų, tačiau pagrindinis tikslumo, patikimumo ir saugos siekis niekada nepasikeis. Nes kiekvienas transformatorius neša ne tik srovę ir įtampą, bet ir šiuolaikinės visuomenės šviesą bei galią.
Susijusios naujienos
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Palikite man žinutę
Nauji produktai