Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nuo silicio plieno lakštų iki apvijų: pagrindinių procesų, lemiančių transformatoriaus kokybę, aprašas
Transformatoriai yra elektros perdavimo ir paskirstymo sistemų „širdis“, o jų gamybos kokybė tiesiogiai lemia elektros tinklų veikimo saugumą, sistemos stabilumą ir ilgaamžiškumą. Kokybiško transformatoriaus gimimas – tai ne paprastas dalių surinkimas, o sistemingas projektas, apimantis medžiagų mokslą, tiksliąsias mašinas ir elektrotechniką. Nuo pagrindinių silicio plieno lakštų iki sudėtingų apvijų surinkimo – kiekvienoje pagrindinėje proceso grandyje yra itin aukštų techninių kliūčių, kurios kartu sukuria puikią gaminio kokybę.
Silicio plieno lakštai: mikroskopinė „chirurgija“, padedanti energijos vartojimo efektyvumo pagrindą
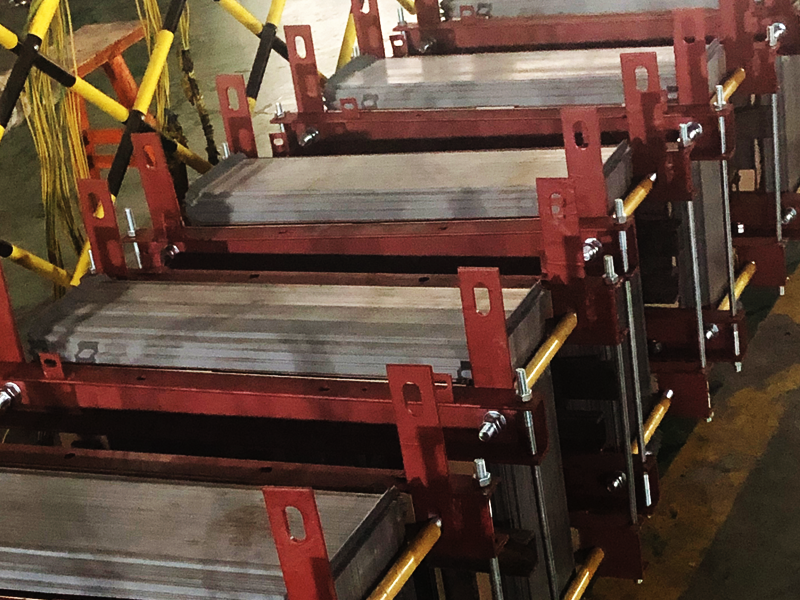
Geležies šerdis yra transformatoriaus magnetinės grandinės šerdis, o orientuotas silicio plieno lakštas yra pagrindinė šios šerdies kūrimo medžiaga. Siekiant maksimalaus mažų nuostolių ir didelio energijos vartojimo efektyvumo, silicio plieno lakštų medžiagų parinkimas ir apdorojimas šiuolaikinėje transformatorių gamyboje gali būti vadinamas didelio tikslumo „minimaliai invazine chirurgija“. Tradiciniuose transformatoriuose dažniausiai naudojami silicio plieno lakštai, kurių storis nuo 0,23 mm iki 0,30 mm, tačiau dabar pramonė vystosi link plonesnių specifikacijų. Pavyzdžiui, itin ploni orientuoti silicio plieno lakštai, kurių storis tik 0,20 mm ar net 0,15 mm, gali labai padidinti lengvai įmagnetinamų konstrukcijų dalį viduje ir žymiai sumažinti tuščiosios eigos nuostolius. Tačiau ploninant silicio plieno lakštus gamybos procesui keliami griežti reikalavimai, todėl per visą procesą reikia vienu metu optimizuoti šimtus pagrindinių techninių taškų ir tiksliai valdyti žemos temperatūros azotinimo ir aukštos temperatūros atkaitinimo procesus. Be to, šerdies sukrovimo stadijoje CNC pjovimo linijomis atliekamas tikslus blankavimas, o laipsniškas krovimo procesas taikomas siekiant sumažinti magnetinio srauto iškraipymus, sūkurinių srovių nuostolius ir veikimo triukšmą, taip padedant tvirtą fizinį pagrindą efektyviam viso transformatoriaus veikimui.
Apvija: kruopštus „rankų darbo menas“ ir protingas valdymas
Jei šerdis yra transformatoriaus karkasas, tai apvijos yra jo elektrinė širdis. Apvijos tikslumas tiesiogiai lemia įtampos stabilumą ir šilumines charakteristikas. Nors automatizuota vyniojimo įranga tapo populiari, sudėtingų konstrukcinių ritinių, tokių kaip UHV, gamybai vis dar reikia patyrusių meistrų rankinio įsikišimo. Sluoksnis po sluoksnio reikia vynioti tūkstančius metrų laidininkų, laikantis itin griežtų padėties, dydžio, sandarumo ir tarpų tolerancijos reikalavimų. Subrendęs vyniojimo procesas gali tiksliai kontroliuoti leistiną nuokrypį tarp dviejų laidų sluoksnių per 1 mm, todėl operatorius turi būti tikslus su kiekviena plakimo jėga ir apvynioti kiekvieną izoliacinio popieriaus sluoksnį. Tuo pačiu metu šiuolaikinės gamybos linijos taip pat pristatė dirbtinio intelekto algoritmus ir internetines stebėjimo sistemas, kurios išmaniai valdo laido įtempimą ir posūkių išlyginimą, siekiant užtikrinti aukštą nuoseklumą ir izoliacijos patikimumą masinėje gamyboje.
Izoliacijos apdorojimas ir galutinis surinkimas: suteikia įrangai ilgalaikį gyvybingumą
Izoliacijos sistema yra gelbėjimosi ratas ilgalaikiam patikimam transformatoriaus veikimui. Užbaigus apviją, ji turi būti surinkta su šerdimi labai tiksliai, kad būtų užtikrintas stabilus elektros jungtis ir kuo mažesnė kontaktinė varža. Tada visas korpusas kontroliuojamomis sąlygomis džiovinamas vakuume, kad būtų visiškai pašalinta drėgmė iš izoliacinio popieriaus ir konstrukcinių komponentų. Skirtingų tipų transformatoriams tolesnis apdorojimas turi skirtingus prioritetus: alyvos transformatoriams reikia atlikti griežtą vakuuminį alyvos užpildymą ir sandarinimą, kad būtų užtikrintas izoliacinės alyvos dielektrinis stiprumas; sauso tipo transformatoriai yra liejami su vakuumine epoksidine derva, kad būtų sukurta tvirta izoliacija, pasižyminti dideliu mechaniniu stiprumu ir šiluminiu stabilumu. Šis pagrįstas izoliacijos konstrukcijos dizainas gali veiksmingai slopinti dalinį iškrovimą ir žymiai pailginti įrangos tarnavimo laiką.
Griežtas testavimas: galutinis „fizinis patikrinimas“ prieš išeinant iš gamyklos
Kiekvienam transformatoriui prieš pristatymą turi būti atlikta beveik griežtų gamyklinių bandymų serija. Tai apima ne tik įprastinį posūkio santykio matavimą, izoliacijos varžos bandymą ir apkrovos nuostolių įvertinimą, bet ir aukštos įtampos bei didelės talpos gaminių žaibo impulsų bandymus ir dalinio iškrovimo bandymus, siekiant patikrinti jų gebėjimą atlaikyti ekstremalias viršįtampio sąlygas ir ar nėra nedidelių vidinių defektų. Tik gaminiams, kurie praėjo šias išsamias patikras, gali būti leidžiama dėvėti antikorozines dangas, pritvirtinti vardines plokšteles ir galiausiai patekti į kiekvieną elektros tinklo kampą.
Apibendrinant galima pasakyti, kad aukštos kokybės transformatoriai yra tobulo pažangių medžiagų, tikslios technologijos ir griežtos kokybės kontrolės derinio produktas. Nuo silicio plieno lakštų mikrostruktūros valdymo iki puikios apvijų apvijos iki nepriekaištingo izoliacijos apdorojimo – būtent šių pagrindinių procesų susijungimas užtikrina ilgalaikį, saugų ir efektyvų elektros sistemos veikimą.
Susijusios naujienos
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Palikite man žinutę
Nauji produktai

Naujienų rekomendacijos